
Wéi eng Aarbechtsdetailer si wichteg wann Dir eng Schleifgurt Poliermaschinn bestellt?
Eng abrasiv Gürtelpoléiermaschinn sollt net aus engem Duerchmiesserberäich oder e gewënschte Erscheinungsbild eleng ausgewielt ginn. Keefer mussen éischt d'Material definéieren, workpiece Geometrie, Gréisst Gamme, Entréeën Uewerfläch Conditioun, Mängel gin geläscht, néideg Finale fäerdeg, allowable Stock Ewechhuele, Produktioun Taux an Inspektioun Method. Dës Inputen bestëmmen ob d'Applikatioun e liichte Veraarbechtung brauch, kontrolléiert Defektentfernung, Entkalking oder Multi-Stage Polieren - an ob eng Maschinnkonfiguratioun déi komplett Produktmix kann ofdecken. Eng nëtzlech RFQ soll also konnektéieren workpiece Conditioun → Ofschlossobjektiv → Prozessroute → Ausrüstungskonfiguratioun → Probe Beweis. Déi richteg Maschinn ass déi, déi de spezifizéierte Resultat op representativ Deeler zum erfuerderlechen Taux produzéiert, net nëmmen de Modell mat der gréisster opgezielter Kapazitéit.
Start mam Workpiece, net mam Maschinnemodell
De Begrëff "Metal poléieren" deckt ganz verschidden Produktioun Aufgaben. Ee Keefer muss vläicht liicht Oxidatioun vu riichte Kuelestahlbarren erofhuelen ier se zeechnen. En aneren muss vläicht Bearbechtungszeechen op Schaften vermëschen. En Drëttel brauch e konsequent kosmetesche Finish op Edelstahl-Réier. All dräi kënnen e Schleifgurt involvéieren, awer si kreéieren net dee selwechte Kontaktdrock, Schleifsequenz, Ernierung, Ënnerstëtzung, Extraktioun oder Inspektiounsfuerderung.
Ier Dir e Modell diskutéiert, preparéiert eng Workpiece Famill. Separat Ronn Bar, Rouer, Schaft a Profilprodukter; d'Materialklass oder d'Materialfamill z'identifizéieren; an uginn de Minimum a maximal Duerchmiesser oder Sektioun, Längt a Mass. Wann d'Produktmëschung gebéit, konisch, getrëppelt oder onregelméisseg Deeler enthält, identifizéieren se getrennt anstatt unzehuelen datt eng Duerchfeedmaschinn se akzeptéiere kann.
Dofir sollte Keefer mat der aktueller Produktpalette ufänken an dann d'Liwwerant iwwerpréiwen Metal poléieren Maschinn Kategorie. D'Kategorie hëlleft verfügbare Veraarbechtungs Approche z'etabléieren, während d'Werkstéckdaten bestëmmen wéi eng Approche eng weider Evaluatioun verdéngt.
Wéi ännert den erakommen Surface Conditioun de Prozess?
"Rohmaterial" ass net genuch Uewerfläch Beschreiwung. De Fournisseur muss wëssen, wat präsent ass virum Polieren: Millenskala, Rost, Zeechnen, Peelinglinnen, Wärmebehandlungsoxid, Bearbechtungsmarken, Burrs, Kratzer oder eng virdru veraarbecht Uewerfläch. Fotoen hëllefen, awer eng representativ Probe an eng schrëftlech Defektdefinitioun si méi nëtzlech wéi Fotoen eleng.
D'Gravitéit an d'Verdeelung vum Defekt Matière. Eng flächeg, kontinuéierlech Richtungsmark ass anescht wéi isoléiert Gruef. E Prozess, deen d'Helligkeit verbessert, kann en déiwe Defekt net ouni exzessiv Stock Ewechhuele läschen. Och eng Linn entworf fir konsequent Veraarbechtung soll net erwaart ginn fir d'Richtegkeet, grouss Dimensiounsfehler oder Materialfehler ze korrigéieren, déi zu engem Upstream-Prozess gehéieren.
Keefer solle soen wéi eng Mängel musse geläscht ginn, déi kënne bleiwen a wat musse virum Polierstadium ofgeleent ginn. Dës Grenz verhënnert datt en Zitat roueg ugeholl datt d'Maschinn nëmme liicht Veraarbechtung ausféiert wann d'Fabréck tatsächlech korrekt Schleifen erwaart.
Definéiert de Finish als Akzeptanzfuerderung
Wierder wéi "glat", "hell" a "spigel-ähnlech" sinn net komplett Akzeptanz Critèren. Si kënne nëtzlech sinn als visuell Absicht, awer d'RFQ soll se mat enger moossbarer oder approuvéierter Referenz verbannen. Ofhängeg vun der Applikatioun kann dëst Uewerflächrauheet enthalen, eng guttgeheescht visuell Probe, Richtungsmuster, Defektlimit, Beschichtungspräparatiounskonditioun oder eng Kombinatioun vun dësen.
Uewerfläch Rauhheet an Erscheinung si verwandt awer net austauschbar. Zwou Flächen kënnen ähnlech Rauhegkeetsliesungen hunn wärend verschidde Richtungslinnen, Glanz oder lokal Defekter weisen. Ëmgekéiert beweist e visuell helle Gebitt net datt déi komplett Längt déi erfuerderlech Rauhheet oder Defekt-Entfernungsfuerderung entsprécht.
Wann d'Rauwheet spezifizéiert ass, identifizéieren den erfuerderleche Wäert, d'Miessmethod, d'Instrumentopstellung, d'Probeplazen an ob d'Ufuerderung gëlt virun oder no all spéider Beschichtung oder Beschichtung. Gëlle keng eenzeg Zuel fir all Projet ouni Material confirméieren, Startzoustand a funktionell Zweck.
Wéi eng Variablen solle Keefer virum Modellauswiel afréieren?
| Decisioun Beräich | Keefer Input | Firwat ass et wichteg | Fournisseur Beweis |
|---|---|---|---|
| Material | Grad oder Material Famill a geliwwert Zoustand | Ännert abrasivt Verhalen, Hëtztgeneratioun an erreechbar Finish | Schrëftlech Applikatioun Bewäertung a Proberesultat |
| Geometrie | Bar, Rouer, Schaft oder Profil; direkt oder onregelméisseg | Definéiert fidderen, Ënnerstëtzung a Kontakt Arrangement | Configuratioun Zeechnen oder Layout |
| Gréisst Gamme | Minimum / maximal Duerchmiesser oder Sektioun, Längt a Mass | Kontrollen Modell, Aarbecht Ënnerstëtzung an Wiessel Ëmfang | Bestätegt Betribssystemer Enveloppe |
| Entréeën Zoustand | Skala, Rust, Marken, Burrs a Defektdéift | Definéiert Entfernungsflicht a Schleifstadien | Prouf Versuch a virun / no Rekord |
| Finale Zoustand | Roughness, krut an zulässlech Reschtoffall Mängel | Etabléiert Akzeptanz anstatt subjektiv Erwaardungen | Inspektioun Method an guttgeheescht Prouf |
| Stock Ewechhuele | Erlaabt Dimensiounsännerung oder Entfernungsziel | Verhënnert d'Iwwerveraarbechtung oder onerfëllte Erwaardungen fir Defekt-Entfernung | Proufmiessung a Prozesspropositioun |
| Duerchgang | Deeler pro Stonn, Tonnen pro Verréckelung oder Linn Vitesse Noutwendegkeete | Verbënnt Finishqualitéit mat Produktiounskapazitéit | Zyklus Viraussetzung an Linn Configuratioun |
| Ëmwelt | Stëbssammlung, Kaméidi, Utilities a Planzenbeschränkungen | Bestëmmt Hëllefsbereet an Installatiounsbereetschaft | Utility Lëscht an Interface Zäitplang |
Firwat Brauchen Gréisst Gamme a Produit Mix getrennt Iwwerpréiwung?
E Modellpalette op enger Produktsäit ass nëtzlech fir Shortlisting, awer et beweist net datt all Werkstéck ënner engem Setup veraarbecht ka ginn. Duerchmiesser, Längt, Sektiounsform, Gewiicht a Material kënnen d'Fütterstabilitéit an d'Ënnerstëtzung beaflossen. Changementer kënnen och d'Ausgab beaflossen wann eng Planz dacks tëscht klenge Baren a grousse Réier wiesselt.
Haige's Produktdaten lëschte verschidde Schleifgurt Poliermaschinn Modeller mat verschiddenen Duerchmiesserbereich, Minimum Werkstécklängt, Fuddergeschwindegkeet a Motorkonfiguratiounen. Dës Wäerter beschreiwen eng Famill anstatt eng universell Maschinn. E Keefer soll de genaue proposéierte Modell ufroen an de Fournisseur froen fir ze markéieren wéi eng Inputwäerter Standard, fakultativ, Projetspezifesch oder ausserhalb vum iwwerpréiften Beräich sinn.
Wou d'Produktmix breet ass, deelt se an eng normal Produktiounsfamill an aussergewéinlech Produkter. Den Zitat kann dann soen ob aussergewéinlech Produkter en anere Setup erfuerderen, reduzéiert Geschwindegkeet, Hëllefssupport, en anere Modell oder e separaten Prozess.
Wéi solle Keefer Abrasive Selektioun mam Finish Zil verbannen?
De Schleifgurt ass e Prozessverbrauchbar, net en Detail fir bis op d'Inbetreiung ze posten. Abrasivtyp, Gritsequenz, Gürtelgeschwindegkeet, Kontaktdrock an Unzuel vun Etappen beaflossen d'Entféierungsquote, d'Hëtzt an d'Uewerflächmuster. Allerdéngs kann déi richteg Kombinatioun net zouverlässeg aus Material Numm eleng ausgewielt ginn.
E praktesche Wee ass representativ Proben ze liwweren an d'Akzeptanzresultat ze definéieren. De Fournisseur kann dann eng Gürtelsequenz an Operatiounsfenster fir de Prozess proposéieren. De Keefer soll den erakommen Zoustand notéieren, Gürtelspezifikatioun benotzt, Passë oder Etappen, Fudderkonditioun, final Messung a visuellt Resultat. Dëse Rekord gëtt e Startprozess Rezept - net eng Garantie datt all zukünfteg Batch identesch behuelen.
Verbrauchsliewe soll och als Testresultat ënner definéierte Bedéngungen behandelt ginn. Et variéiert mat Skala, Kontaminatioun, Entfernungsflicht an Operatiounsdisziplin. Vermeiden Vergläicher Fournisseuren duerch eng net ënnerstëtzt "Gürtel Liewen" Zuel datt op eng aner workpiece kritt gouf.
Wou gëtt Hëtzt e Beschaffungsprobleem?
Abrasive Kontakt generéiert Hëtzt. D'Beschaffungsfro ass net einfach ob d'Maschinn den Deel poléiere kann, mee ob et ouni inakzeptabel Verfärbung, Verzerrung, Uewerflächeschued oder onbestänneg Gürtelleistung ënner dem geplangten Duty Cycle ka maachen. Dënnwand-Réier, Hëtztempfindlech Materialien a laang kontinuéierlech Lafen kënne besonnesch iwwerpréift ginn.
D'RFQ soll feststellen ob Kältemëttel oder Schmierstoff erlaabt ass, ob déi lescht Uewerfläch muss dréchen bleiwen, an ob spéider Botzen, Beschichtung oder Platen Kontaminatiounsbeschränkungen opsetzen. De Fournisseur soll de proposéierte Prozess identifizéieren an all erfuerderlech Extraktioun oder Flësseghandlungsinterface. De Keefer soll et dann op enger representativer Probe a Produktiounsrate verifizéieren.
Stëbssammlung ass Deel vum Maschinnomfang
Schleifen a poléieren kënnen Partikelen generéieren, an déi aktuell Gefor hänkt vum Werkstéck, Beschichtung, Kontaminatioun a Schleifstoff of. Dofir ass "Staubsammler abegraff" keng komplett Definitioun vum Projet. Keefer solle materiell Informatioun an applicabel Site Ufuerderunge ubidden, da frot de Fournisseur Sammlungspunkten, Kanalinterfaces, Loftflossviraussetzungen, Filtratiounsomfang ze definéieren a wat dem Keefer seng Verantwortung bleift.
D'Maschinn Layout soll och Zougang fir Gürtelännerungen, Botzen a gesammelt Staubentfernung weisen. Wann de Fournisseur den Haaptsammler ausschléisst, soll d'Zitat nach ëmmer d'Verbindungsinformatioun ubidden, déi fir den Extraktiounsdesign vun der Planz erfuerderlech ass. Lokal Beruffs- an Ëmweltfuerderunge bleiwen projetspezifesch a musse vum Keefer iwwerpréift ginn.
Wéi soll e Proufversuch strukturéiert ginn?
E sënnvollen Prozess benotzt Echantillon déi d'Produktioun representéieren, net nëmmen den einfachsten Deel. Ëmfaasst déi heefegst Werkstéck, déi klengst a gréisste relevant Gréissten, an déi schwieregst erakommen Uewerflächbedingung. Markéiert all Probe sou datt säi Prozessrekord mat sengem Resultat ugepasst ka ginn.
Den Genehmegungsplang soll definéieren:
- Entréeën Material, Geometrie an Defekt Zoustand;
- néideg final roughness a visuell Referenz;
- kritesch Dimensiounen virun an no der Veraarbechtung;
- abrasive Sequenz an Operatiounsviraussetzungen;
- Inspektioun Plaze an Instrumenter;
- akzeptabel Reschtoffall an Oflehnung Critèren;
- ob d'Resultat eng Prozessdemonstratioun oder eng kontraktuell Akzeptanzprobe ass.
No der Genehmegung, bewahrt d'Probe, Fotoen, Miessbericht an ausgemaachte Prozessnotizen. Wann d'Produktiounsmaterial oder den erakommen Zoustand spéider ännert, iwwerpréift ob en neie Prozess erfuerderlech ass.
Wéi solle Keefer dem Haige seng Abrasive Belt Poliermaschinn bewäerten?
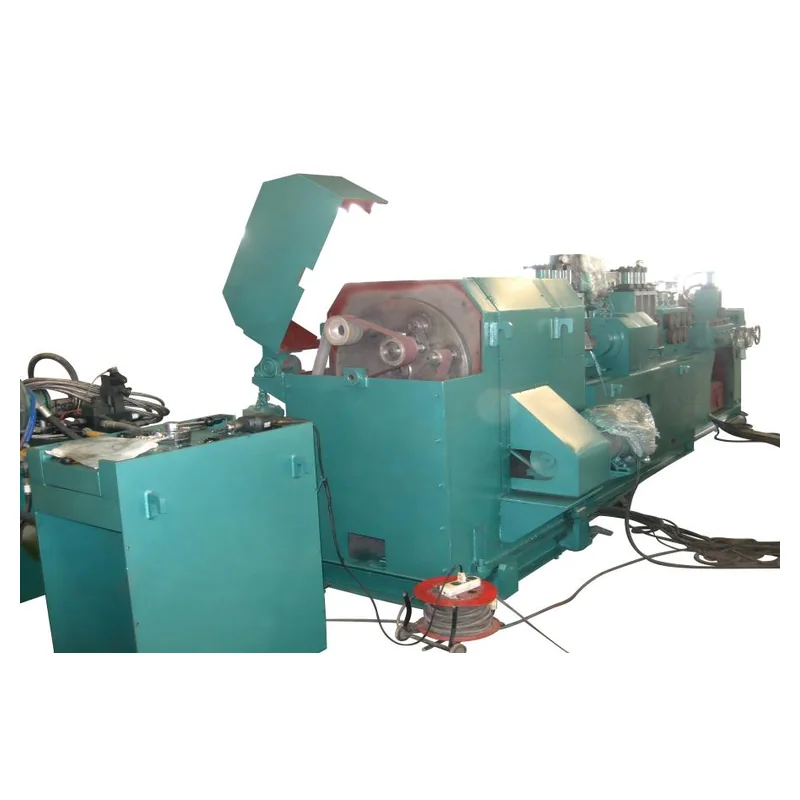
Déi Haige Schleifgurt Poliermaschinn Säit bitt eng richteg Modellfamill fir Baren, Réier, Schaften a Profiler. Et listet Modellspezifesch Duerchmiesserberäicher, Mindestlängten, Geschwindegkeeten, Rauheetinformatioun a Motorkonfiguratiounen. Dës publizéiert Wäerter sinn ugepasst fir initial Duerchmusterung, mä de ugebueden Modell soll nach géint de Keefer d'komplett workpiece Gamme an Akzeptanz plangen confirméiert ginn.
Frot Haige eng proposéiert Configuratioun mat der exakt Modell zréck, applicabel workpiece Enveloppe, abegraff poléieren Statiounen, fidderen an Ënnerstëtzung Arrangement, abrasive Viraussetzunge, Stëbs Sammelstécker Grenz, Kontrollen, Utilities an ausgeschloss Elementer. All Wäert, deen vum Material oder dem Prozess hänkt, soll deementspriechend markéiert ginn anstatt als bedingungslos Produktiounsresultat presentéiert.
Wéi eng gemeinsam RFQ Feeler erstellen Rework?
- Schéckt nëmmen de maximalen Duerchmiesser. D'Mindestgréisst, d'Längt, d'Mass an d'Geometrie kënne gläich wichteg sinn.
- Benotzt "Spigel Finish" ouni Beweiser. De Fournisseur kann net konsequent e subjektivt Zil präisginn oder beweisen.
- Ignoréieren den Entréeën Defekt. Liicht Veraarbechtung an déif Mängel Entfernung si verschidde Flichten.
- Vergläicht Modellgeschwindegkeet ouni déiselwecht Finish. Duerchgang ass sënnvoll nëmme wann déi erfuerderlech Ausgangsqualitéit konstant gehal gëtt.
- Verloossen Stëbs Extraktioun ausserhalb der Interface Zäitplang. Eng net zougewisen Verbindung kann d'Installatioun verzögeren.
- Genehmegung vun enger propperer Prouf déi d'Produktioun net representéiert. De Prozess gëtt dann schwaach Beweiser fir bulk Operatioun.
Wat soll eng Abrasive Gürtel Poliermaschinn RFQ enthalen?
Ëmfaasst Material Grad an Zoustand; workpiece Form; Minimum a maximal Duerchmiesser oder Sektioun; Längt a Mass; Entréeën Uewerfläch Fotoen a representativ Echantillon; Mängel ze läschen; erlaabt Stock Ewechhuele; final roughness a visuell Norm; Produktioun Mëschung; Zil Duerchgang; Upstream an Downstream Prozesser; Killmëttel Restriktiounen; Stëbs Sammelen Ufuerderunge; Utilities; Linn Layout; Inspektioun Method; Prozess Ufuerderunge; néideg Dokumenter; Quantitéit; Destinatioun; an Installatioun Responsabilitéit.
Frot de Fournisseur op all Element z'äntwerten als Confirméiert / Ofwäichung / Alternativ / Keefer Input néideg. Wann d'workpiece Donnéeën an Prouf plangen prett sinn, gitt hinnen duerch d' Haige Metal Veraarbechtung Equipement Ufro Form a frot e modellspezifesche Virschlag anstatt e generesche Maschinnpräis.


