ក្រុមហ៊ុនផលិតឧបករណ៍កែច្នៃដែកសម្រាប់កាត់ កិន កាត់ និងរើសខ្សែ

ប្រភេទផលិតផល

ស្វែងរកឧបករណ៍ត្រឹមត្រូវសម្រាប់តម្រូវការផលិតកម្មរបស់អ្នក។

ស្វែងរកជួរពេញលេញរបស់យើងនៃដំណើរការលោហៈ និងឧបករណ៍ព្យាបាលផ្ទៃដែលត្រូវបានរចនាឡើងសម្រាប់ផលិតរបារ បំពង់ ខ្សែ និងលោហៈធាតុ។ ប្រភេទផលិតផលរបស់យើងគ្របដណ្តប់លើការរបក ការកាត់ ការកិន ការគូរ ការកិន ការប៉ូលា ការដកច្រែះ ការធ្វើឱ្យត្រង់ ការរើស និងដំណើរការ electroplating ដែលជួយអតិថិជនបង្កើនប្រសិទ្ធភាពផលិតកម្ម គុណភាពផ្ទៃ និងស្ថេរភាពដំណើរការ។

មិនថាអ្នកត្រូវការម៉ាស៊ីនតែមួយ ឬខ្សែសង្វាក់ផលិតកម្មពេញលេញទេ យើងផ្តល់ដំណោះស្រាយឧបករណ៍ដែលអាចទុកចិត្តបានសម្រាប់កម្មវិធីកែច្នៃលោហៈផ្សេងៗគ្នា។

ទំនាក់ទំនង

ម៉ាស៊ីន Chamfering

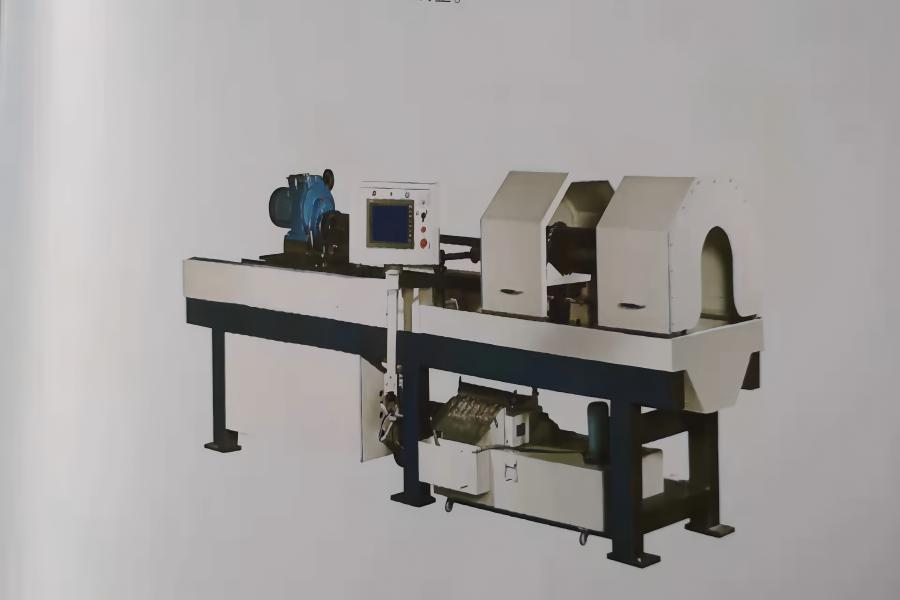
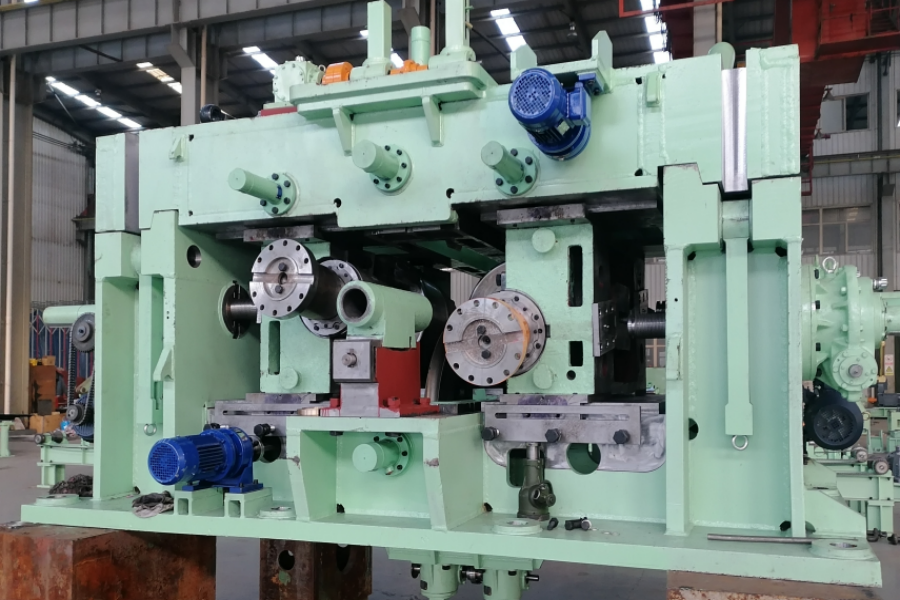
ឧបករណ៍​ដក​បន្ទះ​ឈីប​ពីរ​ជាន់​ពីរ​ជាន់ និង​ឧបករណ៍​ដក​បន្ទះ​ចេញ​ពីរ​ជាន់​ត្រូវ​បាន​ដំឡើង​នៅ​លើ​តួ​តែមួយ។ សម្ភារៈ​របារ​ត្រូវ​បាន​ផ្ទុក​ទៅ​ឧបករណ៍​ដែល​ប្រឈមមុខ​នឹង​ចុង​ខាង​ឆ្វេង ឬ​ឧបករណ៍​បែរមុខ​ខាងស្ដាំ តាមរយៈ​ឧបករណ៍​ហៅទូរសព្ទ នៅលើ​តារាង​រំកិល ឆ្លាស់គ្នា។ របារ​ពីរ​រមៀល​ហើយ​រុញ​ទៅ​ក្នុង​ស្ថានីយ​ទ្វេ​ដែល​ដាក់​ទីតាំង V-groove។ មានរ៉កនៅក្រោមផ្នែកខាងក្នុងនៃ V-groove ។ ស៊ីឡាំងរុញរបារនៅលើរ៉កទៅប្លុកកំណត់ទីតាំង។ ស៊ីឡាំង​ចុច​នៅ​លើ​ក្បាល​ឧបករណ៍​ដែល​មាន​មុខ​ពីរ​ជំរុញ​អ្នក​កាន់​រាង​អក្សរ V ពីរ​ដើម្បី​តោង​របារ។ ជំរុញដោយស៊ីឡាំងប្រេង ឧបករណ៍ដែលប្រឈមមុខនឹងដំណើរការផ្ទៃខាងចុង។ ឧបករណ៍ដែលប្រឈមមុខទ្វេរខាងឆ្វេង និងខាងស្តាំដំណើរការឆ្លាស់គ្នា។ យន្តការស៊ីឡាំង jacking លើករបារហើយបញ្ជូនរបារសម្រាប់ដំណើរការ chamfering ពីរដងបន្ទាប់ (ចង្អូរ V ដាក់ជាមុនពីរដង) ។ សម្ភារៈរបារត្រូវបានលើក ហើយរំកិលចុះពីរន្ធដាក់មុនពីរទៅ (ខាងស្តាំ ចង្អូរចុងពីរ) ហើយរបារត្រូវបានរុញដោយស៊ីឡាំងម្តងទៀតទៅផ្នែកខាងស្តាំនៃក្បាល chamfering ទ្វេ។ មានប្លុកដាក់ទីតាំងនៅពីមុខក្បាល (ប្លុកលើកខ្យល់) របារឈប់នៅកន្លែងដែលប្លុកទីតាំង ប្លុកត្រូវបានលើក ហើយស៊ីឡាំងសម្ពាធនៅលើក្បាល chamfering ពីរជំរុញឱ្យមានការគៀបរាងអក្សរ V ពីរដងដើម្បីតោងចុងខាងស្តាំនៃរបារ ហើយក្បាល chamfering ពីរដងចាប់ផ្តើមដំណើរការ chamfering ។ សម្ភារៈរបាររអិលពីចង្អូរទ្វេរ V នៅចុងខាងស្តាំ ហើយរំកិលចូលទៅក្នុងចង្អូរទ្វេរ V នៅចុងខាងឆ្វេង ហើយរុញរបារនៅលើរ៉កទៅក្បាលចង្អូរពីរខាងឆ្វេងដោយស៊ីឡាំងម្តងទៀត។ ការកាត់ក្បាលពីរផ្នែកខាងឆ្វេង និងស្តាំក៏កំពុងដំណើរការឆ្លាស់គ្នា និងម្តងហើយម្តងទៀត។ ក្បាលម៉ាស៊ីនខាងស្តាំត្រូវបានជួសជុល ក្បាលខាងឆ្វេង និងឧបករណ៍ដឹកជញ្ជូនត្រូវបានជំរុញដោយស៊ីឡាំងធារាសាស្ត្រ ដែលអាចកែតម្រូវបានតាមសម្ភារៈរបារផ្សេងៗគ្នា ហើយប្រវែងរបារដែលត្រូវដំណើរការអាចត្រូវបានកែតម្រូវនៅលើតុប្រតិបត្តិការ។ ផលិតផលកិន និងចំហុយ មិនមានស្នាមប្រេះ ហើយរលោង និងសំប៉ែត។ ជម្រៅនៃការកិននៃមុខចុងអាចត្រូវបានលៃតម្រូវពី 3 ទៅ 5mm និងទំហំ chamfer គឺ 2 ~ 3 × 45 ° mm ។ ជម្រៅនៃផ្ទៃកិននិង chamfer អាចត្រូវបានលៃតម្រូវដោយយោងទៅតាមស្ថានភាពជាក់ស្តែងនៃសម្ភារៈចូល។ វាត្រូវបានទាមទារថាមិនមានការខូចទ្រង់ទ្រាយពត់ថ្មីគួរតែត្រូវបានបណ្តាលឱ្យរបារក្នុងអំឡុងពេលដំណើរការ។
អានបន្ថែម »

រោងម៉ាស៊ីនកិនស្រូវ

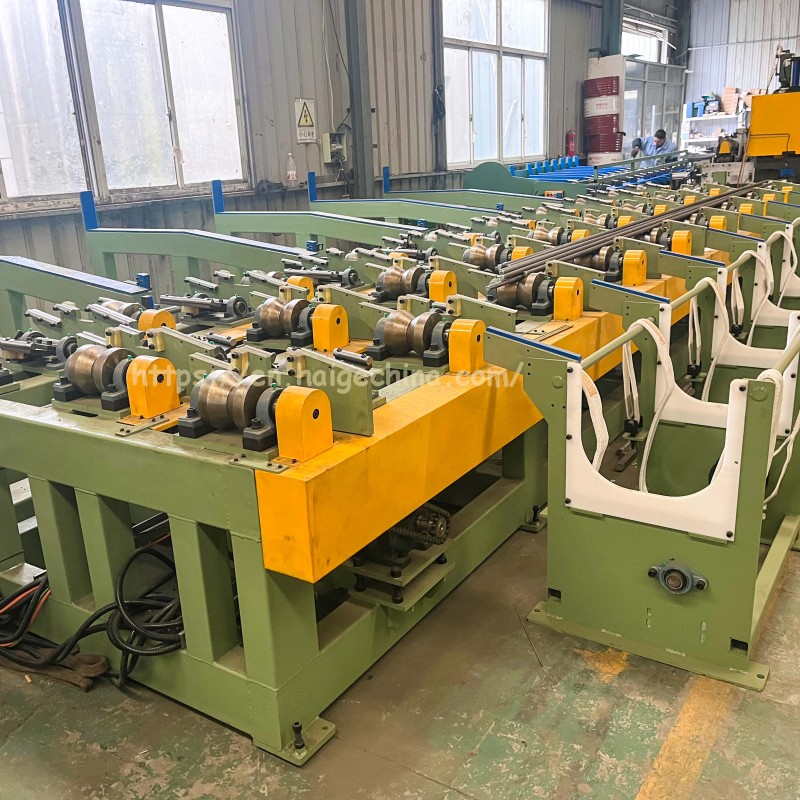
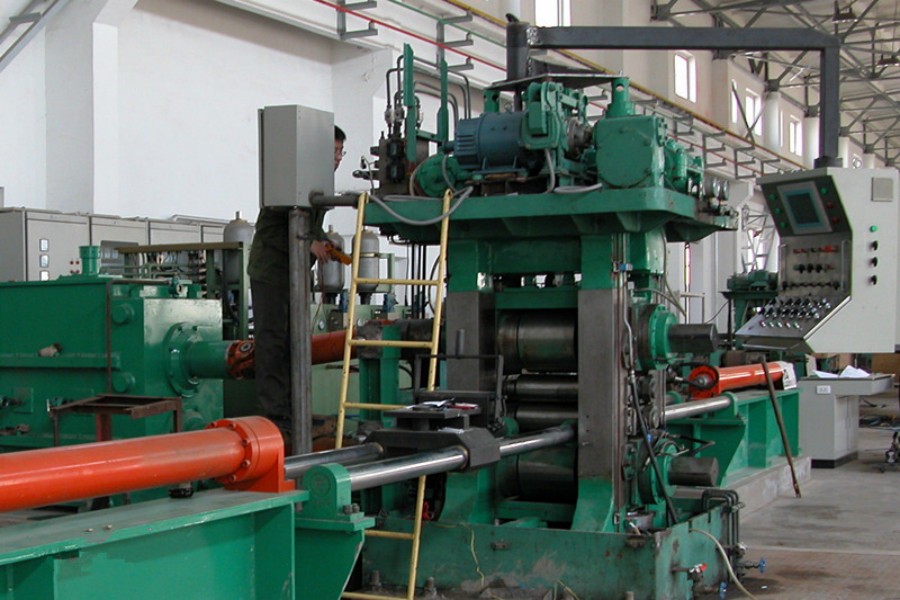
កន្លែងធ្វើការរបស់ម៉ាស៊ីនកិនវិល ជាធម្មតាមានធាតុផ្សំនៃ roller, roller bearing, frame, rail support, roller adjustment device, up roller balance device and roller change device។ និងស៊េរីឧបករណ៍កែច្នៃជំនួយផ្សេងទៀតកំឡុងពេលរំកិលដូចជា ការរៀបចំវត្ថុធាតុដើម ការឡើងកំដៅ ការបង្វែរដែក ការកាត់ កាត់ត្រង់ ការត្រជាក់ ការរកឃើញស្នាមប្រេះ ការព្យាបាលកំដៅ និងឧបករណ៍រើស។ ប្រភេទ និងទំហំនៃការជ្រើសរើសរោងម៉ាស៊ីនរំកិលដែលបានបញ្ចប់ ឬពាក់កណ្តាលសម្រេច គួរតែត្រូវបានសម្រេចទៅតាមប្រភេទម៉ាស៊ីន លក្ខណៈបច្ចេកទេស គុណភាព និងបរិមាណ ហើយដោយមានការពិចារណាលើផ្នែកជំនួយចាំបាច់ ការដឹកជញ្ជូនលើក និងឧបករណ៍បន្ថែម។ ទីបំផុតការសម្រេចចិត្តអាចត្រូវបានធ្វើឡើងដោយយោងទៅលើកត្តាផ្សេងៗ ដើម្បីសម្រេចបាននូវជម្រើសដែលមានតុល្យភាព។

អានបន្ថែម »

LG90-H ម៉ាស៊ីនកិនបំពង់ត្រជាក់ ខ្សែបន្ទាត់វែងមួយខ្សែ

រចនាសម្ព័នចម្បងរបស់ម៉ាស៊ីនកិនបំពង់ត្រជាក់ LG រួមមានគ្រែម៉ាស៊ីន យន្តការផ្តល់ចំណីបង្វិល ស៊ុម ម៉ូទ័រមេ ដំបងស្នូល ប្រព័ន្ធបញ្ជូន ប្រព័ន្ធអគ្គិសនី។ល។ ជាមួយនឹងការអភិវឌ្ឍន៍នៃបច្ចេកវិទ្យា សព្វថ្ងៃនេះយន្តការផ្តល់ចំណីបែបរ៉ូតារី ត្រូវបានវិវឌ្ឍន៍ទៅជាការបង្វិលតែមួយ ការផ្តល់អាហារពីរដង ការបង្វិលពីរដង ការចិញ្ចឹមតែមួយអាចបែងចែកជារបៀបចិញ្ចឹមពីរដង។ ការផ្តល់ចំណី ការផ្តល់ចំណីដោយ photoelectric និងការចិញ្ចឹម servo ។ ផ្នែកដ៏សំខាន់បំផុតនៃម៉ាស៊ីនកិនរំកិលត្រជាក់មួយគឺស៊ុម ដែលរួមមាន roller, gear, rack ជាដើម។ គោលការណ៍ការងារអាចត្រូវបានពិពណ៌នាដូចខាងក្រោម។ ដោយការបង្កើតបែហោងធ្មែញជាទៀងទាត់ដោយ roller និង mandrel បំពង់ដែកអាចត្រូវបានរមៀលកិនទាញយកអត្ថប្រយោជន៍ពីការខូចទ្រង់ទ្រាយយឺតនៃលោហៈ។ ម៉ាស៊ីនរំកិលបំពង់ត្រជាក់អាចសម្រេចបាននូវដំណើរការរំកិលត្រជាក់ទៅកាន់សែលដោយប្រើរន្ធចិញ្ចៀនជាមួយនឹងដំណើរការវិលជុំដំបូងដ៏ល្អ ហើយអាចដំណើរការបំពង់ដែកគ្មានជាតិដែកដែលមានភាពជាក់លាក់ធម្មតាផងដែរ។ លក្ខណៈជាក់ស្តែងបំផុតនៃម៉ាស៊ីនត្រជាក់គឺការប្រើប្រាស់សម្ភារៈខ្ពស់ ជាមួយនឹងភាពជាក់លាក់ និងផ្ទៃរដុបប្រសើរជាងម៉ាស៊ីនគូរបំពង់ត្រជាក់។

អានបន្ថែម »

បើកការក្លែងបន្លំ

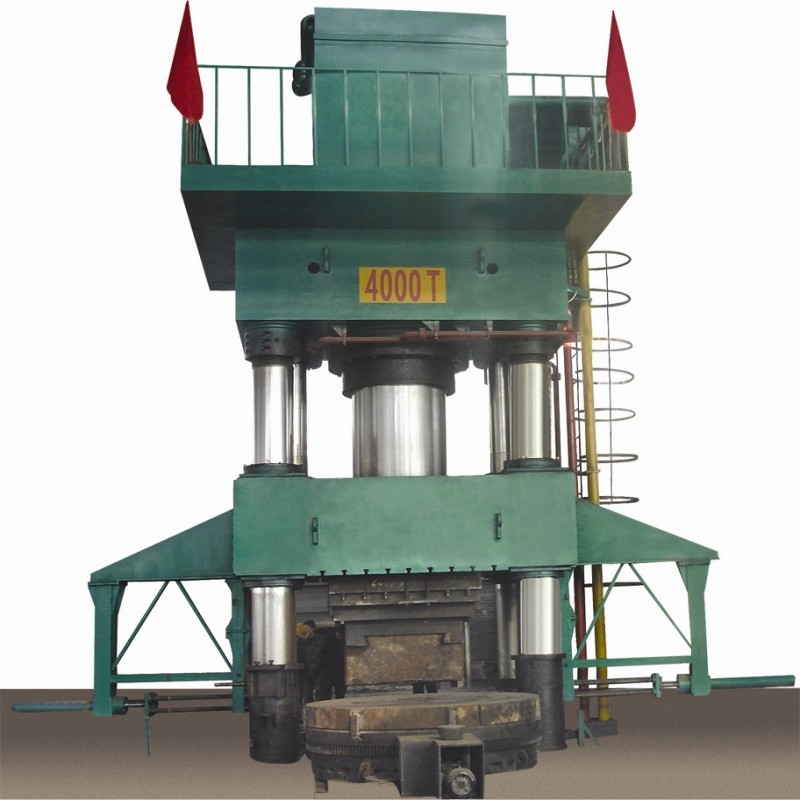
មុខងារនិងលក្ខណៈពិសេសចម្បង: ម៉ាស៊ីននេះត្រូវបានប្រើជាចម្បងនៅក្នុងដំណើរការនៃការ forging បើកចំហក្តៅនៃផ្នែកទទេនិងផ្នែកចិញ្ចៀន, និងការ forging ក្តៅផ្សេងទៀត, ការ forging ក្តៅ។ សមត្ថភាពការងារនិងជំងឺដាច់សរសៃឈាមខួរក្បាលរបស់ម៉ាស៊ីនអាចត្រូវបានកែតម្រូវតាមតម្រូវការនៃដំណើរការ។ ម៉ាស៊ីននេះមានយន្តការថាមវន្តឯករាជ្យ និងប្រព័ន្ធអគ្គិសនី ប្រើប្រព័ន្ធគ្រប់គ្រងប៊ូតុងរុញ។ របៀបប្រតិបត្តិការពីរនៃការកែតម្រូវ ប្រតិបត្តិការដោយដៃ និងពាក់កណ្តាលស្វ័យប្រវត្តិអាចដឹងបាន។ ម៉ាស៊ីននេះមានភាពងាយស្រួលក្នុងប្រតិបត្តិការ សំលេងរំខានទាប សម្ពាធមានស្ថេរភាព តំណភ្ជាប់ចុះក្រោមលឿន និងត្រលប់មកវិញបានលឿន ដែលអាចបំពេញតម្រូវការនៃដំណើរការផលិតផ្សេងៗគ្នា។

អានបន្ថែម »

WHS-450x4000

ម៉ាស៊ីនស្រូប WHS-450×4000 ទទួលយករចនាសម្ព័ន្ធប្រភេទស៊ុមផ្តេក។ ធាតុផ្សំសំខាន់ៗរបស់វារួមមាន គ្រែម៉ាស៊ីន ក្បាល spindle, ផ្លូវរថភ្លើងណែនាំ, ម៉ូទ័រដ្រាយរ៉ូតារីត honing bar, honing expansion drive motor, spindle head traverse motor motor, honing head, honing bar, workpiece fixing V-block, electronic box, operation box, coolant tank and coolant pump រួមជាមួយនឹងតម្រងម៉ាញេទិកដែលបានផ្គុំ។

អានបន្ថែម »

HC35X3M

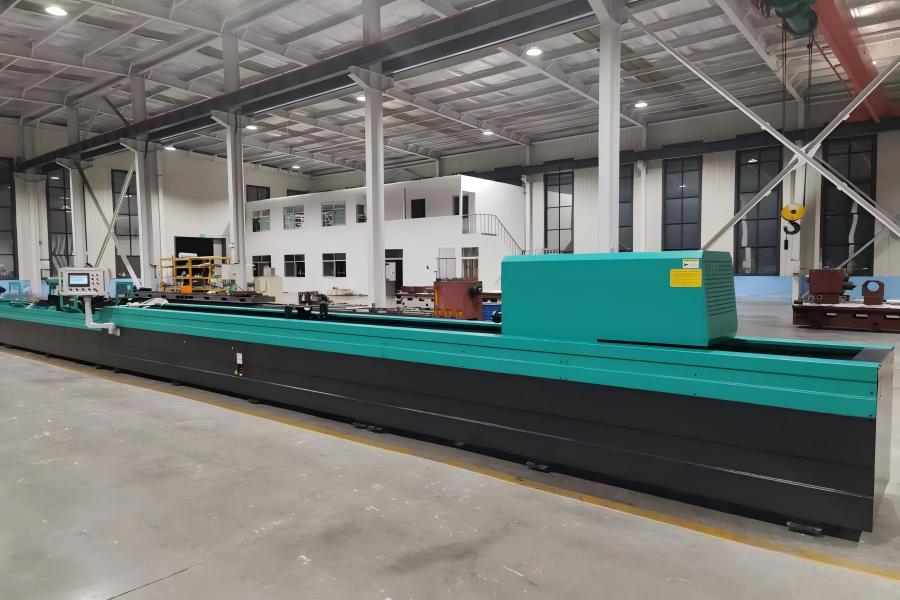
ម៉ាស៊ីនខួងរន្ធជ្រៅ CNC HC35X3M គាំទ្រការដាក់សម្ពាធថេរជាមួយនឹងប្រតិបត្តិការសាមញ្ញ និងងាយស្រួល។ ដោយទទួលយកការរចនារចនាសម្ព័ន្ធដែលជួសជុលដោយ workpiece-fixed ឧបករណ៍ដឹងពីដំណើរការ honing តាមរយៈការបង្វិល និង reciprocating ចលនាលីនេអ៊ែរនៃក្បាល honing ។ វាត្រូវបានរចនាឡើងជាពិសេសសម្រាប់ honing និង polishing workpieces cylindrical deep-hole ដែលអាចអនុវត្តបានយ៉ាងទូលំទូលាយចំពោះផ្នែកបំពង់ដែលមានភាពជាក់លាក់ដូចជាស៊ីឡាំងធារាសាស្ត្រ និងស៊ីឡាំង pneumatic ។ ម៉ាស៊ីនសម្រេចបាននូវភាពត្រឹមត្រូវនៃម៉ាស៊ីននៃ IT6-IT7 ឬខ្ពស់ជាងនេះសម្រាប់អង្កត់ផ្ចិតនៃផ្ទៃ ដោយភាពរដុបនៃផ្ទៃឈានដល់ Ra 0.2-Ra 0.4 បន្ទាប់ពីប៉ូលា។ មុខងារ honing ដែលបានធ្វើមូលដ្ឋានីយកម្មមានប្រសិទ្ធភាពកែកំហុសម៉ាស៊ីន workpiece រួមទាំង taper, ovality និង partial aperture deviation។ វាអាចអនុវត្តដោយផ្ទាល់លើបំពង់ដែកដែលគូរដោយត្រជាក់ ដោយបម្រើជាឧបករណ៍បញ្ចប់រន្ធជ្រៅដែលមានប្រសិទ្ធភាពខ្ពស់ និងមានភាពជាក់លាក់ខ្ពស់។ បំពាក់ដោយប្រព័ន្ធគ្រប់គ្រង PLC ដែលមានជំនាញវិជ្ជាជីវៈ ម៉ាស៊ីនមានមុខងារផ្លាស់ប្តូរស្ថិរភាព និងបទប្បញ្ញត្តិល្បឿនដែលអាចបត់បែនបានក្នុងអំឡុងពេលប្រតិបត្តិការ។ វាធានានូវភាពត្រឹមត្រូវនៃវិមាត្រធុញថប់ស្របខណៈពេលដែលកាត់បន្ថយអាំងតង់ស៊ីតេកម្លាំងពលកម្មយ៉ាងខ្លាំង។ ប្រព័ន្ធគ្រប់គ្រងដោយស្ថេរភាពនូវវិមាត្រពង្រីកនៃក្បាល honing ពេញមួយដំណើរការ honing ដោយធានានូវភាពជាក់លាក់នៃអង្កត់ផ្ចិតរន្ធឯកសណ្ឋាន និងធ្វើអោយប្រសើរឡើងយ៉ាងខ្លាំងនូវប្រសិទ្ធភាព honing រន្ធជ្រៅ។ ក្បាល honing ទទួលយកម៉ូទ័រ servo ដែលផ្គូផ្គងជាមួយនឹងឧបករណ៍កាត់បន្ថយសម្រាប់ការពង្រីកសម្ពាធថេរ ផ្តល់នូវកម្លាំងថេរ និងថេរពីបន្ទះសំណឹក ដើម្បីធានាបាននូវភាពមូល និងរាងស៊ីឡាំងដ៏ល្អឥតខ្ចោះនៃ workpieces ។ ដំបងដែកត្រូវបានបំពាក់ដោយសន្លាក់សកលនៅចុងទាំងពីរ ដែលធានាយ៉ាងមានប្រសិទ្ធភាពនូវភាពត្រង់នៃម៉ាស៊ីន និងស្ថេរភាពឧបករណ៍ទាំងមូល។ សម្ពាធ honing គឺអាចលៃតម្រូវបានដើម្បីបំពេញតាមតម្រូវការដំណើរការចម្រុះ។ ជួរអង្កត់ផ្ចិតម៉ាស៊ីនរបស់ម៉ាស៊ីនគឺ Φ50-Φ350 មម។ ដោយមានប្រតិបត្តិការដ៏ងាយស្រួល ប្រសិទ្ធភាពផលិតកម្មខ្ពស់ និងអត្ថប្រយោជន៍សេដ្ឋកិច្ចដ៏ប្រសើរ ឧបករណ៍នេះអាចសម្របខ្លួនបានទាំងការផលិតទ្រង់ទ្រាយធំ និងផ្នែកដំណើរការតែមួយដុំ និងតូច ដែលធ្វើឱ្យវាក្លាយជាជម្រើសដ៏ប្រសើរសម្រាប់ការបញ្ចប់ភាពជាក់លាក់ក្នុងរន្ធជ្រៅ។

អានបន្ថែម »

ដំណោះស្រាយឧបករណ៍កែច្នៃដែក

ប្រាប់យើងអំពីប្រភេទសម្ភារៈ ជួរទំហំ តម្រូវការដំណើរការ និងតម្រូវការសមត្ថភាពផលិត។
យើងផ្តល់ជូននូវឧបករណ៍កែច្នៃដែកដែលអាចទុកចិត្តបានសម្រាប់ផលិតរបារ បំពង់ ខ្សែ និងលោហៈធាតុ គ្របដណ្ដប់លើការរបូត ការកាត់ ការកិន ការគូរ ការប៉ូលា ការតម្រង់ត្រង់ ការរើស និងដំណើរការ electroplating ។

ព័ត៌មានគម្រោងដែលយើងត្រូវការ